

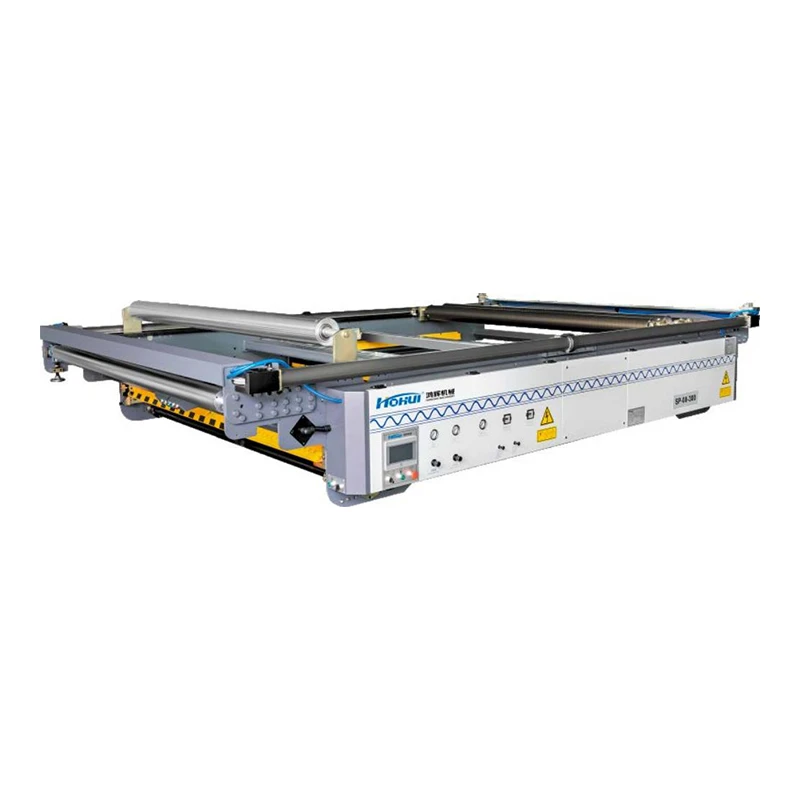
Produktoversikt
Automatic Turret Roll-Change Equipment er viklingsseksjonen som brukes i kontinuerlige slisse- og tilbakespolingslinjer for å overføre produksjon fra en ferdig rull til en forberedt viklingsposisjon. Revolveren roterer viklingsposisjonene gjennom en kontrollert vekslingssekvens mens viklingshastighet og banespenning forblir koordinert.
Konfigurasjonen bestemmes av materialtype, banetykkelse, arbeidsbredde, ferdig-rullediameter, kjernediameter, rullevekt, viklingsspenning og nødvendig linjehastighet.
Automatisk rull-bytte system
En tårnkonfigurasjon med to-posisjoner lar én posisjon fullføre den aktive rullingen mens neste posisjon er klargjort for den påfølgende viklingssyklusen.
Revolverbevegelse, viklingshastighet og banehåndtering koordineres under rullbytte. Rekkefølgen er satt i henhold til ferdige-rulldimensjoner og materialegenskaper.
Nye kjerner klargjøres før bytte. Kjernediameter, viklingsbredde og kjernearrangement er tilpasset spesifikasjonen for den ferdige-rullen.
Nøkkelfunksjoner
Automatisk omstilling
Rullebyttesyklusen- kontrolleres gjennom maskinens operativsystem, noe som reduserer rutinemessig manuell intervensjon under ferdig-rullerstatning.
Servo Drive Control
Servo-kontrollert vikling og tårnbevegelse gir koordinert hastighet og posisjonskontroll under normal kjøring og rulleoverføring.
Spenningsregulering
Justerbar banespenning støtter stabile viklingsforhold på tvers av forskjellige materialtykkelser, stivhetsnivåer og overflateegenskaper.
Oppskriftsbehandling
Driftsparametere kan lagres i HMI for gjentatt produksjon som involverer samme materiale og ferdige-rulleformat.
Vikling og spenningskontroll
Rulletetthet
Viklespenning påvirker kompaktheten og den indre strukturen til den ferdige rullen. Innstillingen justeres i henhold til materiale, rulldiameter og viklingskrav.
Kantjustering
Baneføring og kontrollert viklingsbevegelse bidrar til å opprettholde konsistente rullekanter gjennom hele viklingssyklusen.
Byttekontroll
Viklehastighet, banespenning og revolverposisjon koordineres under overføring for å opprettholde den definerte viklingstilstanden.
Påføringsmaterialer
Papir
Konfigurasjonen kan behandle kraftpapir, bestrøket papir, emballasjepapir, etikettpapir og andre papirbaner innenfor det valgte maskinutvalget.
Film
Plastfilmer, laminerte filmer og andre fleksible baner kan bearbeides når strekk- og viklingsparametrene samsvarer med materialstrukturen.
Folie
Aluminiumsfolie krever kontrollert strekk og nøyaktig håndtering av banen fordi tykkelse og mekaniske egenskaper direkte påvirker viklingen.
Fleksibel emballasje
Systemet kan integreres i pakkelinjer for-materiale som produserer flere ferdige ruller fra en hovedrull.
Tekniske parametere
|
Teknisk parameter |
Referansekonfigurasjon og typiske verdier |
|
Vikle posisjoner |
2 posisjoner (dobbel-tårnkonstruksjon) |
|
Rull-Endre modus |
Automatisk høyhastighets-overføring |
|
Kontrollsystem |
1 PLS + 1 Farge HMI-berøringsskjerm |
|
Drive System |
Full Servo Drive-kontroll |
|
Viklemodus |
Kontinuerlig tårnsenter/overflatevikling |
|
Arbeidsbredde |
1000 mm – 2000 mm (tilpassbar) |
|
Materialtykkelse |
12 μm – 500 μm (avhengig av materiale) |
|
Ferdig rullediameter |
Maks. 600 mm / 800 mm |
|
Kjernediameter |
3 tommer (76 mm) / 6 tommer (152 mm) |
|
Ferdig rullevekt |
Maks. 300 kg / 500 kg |
|
Linjehastighet |
Opptil 400 m/min – 600 m/min |
|
Vikle spenning |
Servo lukket-sløyfe automatisk spenningsregulering |
Utvalgskriterier
Materiale
Materialtykkelse, strekkfasthet, stivhet, friksjonsegenskaper og banebredde bestemmer nødvendig spenningsområde og viklingskonfigurasjon.
Ferdig rulle
Ferdig-rullediameter, bredde, kjernediameter og vekt påvirker viklingsposisjonen, akselarrangementet og lossekonfigurasjonen.
Produksjonshastighet
Nødvendig linjehastighet og rulle-endringsfrekvens bestemmer responskravene for viklingsdriften, tårnbevegelsen og spenningssystemet.
Linjegrensesnitt
Eksisterende avvikling, slitsing, baneføring, spenningskontroll, driv og elektriske grensesnitt bør gjennomgås før endelig maskinintegrasjon.
Produksjonsprosess
Web Slitting
Foreldrerullen går inn i spalteseksjonen og deles inn i de angitte ferdige breddene.
Spenningskontroll
Spaltebanene passerer gjennom styre- og strekkkontrollseksjonene- før de går inn i viklingsenheten.
Turret-bytte
Når den aktive rullen når sin programmerte tilstand, går den forberedte viklingsposisjonen til produksjon gjennom den automatiske revolversekvensen.
Ferdig rulle
Den fullførte rullen overføres til den angitte losseposisjonen mens neste viklingssyklus starter.
Egnede produksjonskrav
Turret-arrangementet er egnet for produksjon der ferdige ruller når måldiameteren regelmessig og automatisk overføring er nødvendig mellom viklingssykluser.
Flere spaltebaner kan vikles samtidig i henhold til det konfigurerte viklingsoppsettet, ferdig-rullebredde og kjernearrangement.
Konfigurasjonen passer til konverteringslinjer der kontrollert netthåndtering og repeterbare automatiske rulle{0}}endringssekvenser kreves under utvidede produksjonskjøringer.
Konfigurasjonsinformasjon
Materialdata
Gi materialtype, tykkelse, bredde, strekkegenskaper og overflatetilstand.
Rulledata
Spesifiser overordnet-rulldiameter og -bredde, ferdig-rulldiameter og -bredde, kjernediameter og maksimal rullevekt.
Produksjonsdata
Oppgi nødvendig linjehastighet, spalte-breddeområde, viklingsspenning og forventet rulle-endringsfrekvens.
Grensesnittdata
Eksisterende maskinoppsett, baneretning, drivkonfigurasjon, styresignaler og lossearrangement bør bekreftes før endelig prosjektering.
FAQ
Spørsmål: Hva er automatisk turret roll change?
A: Det er et viklingsarrangement som bruker roterende viklingsposisjoner for å overføre produksjon fra en ferdig rull til en forberedt kjerne gjennom en kontrollert automatisk sekvens.
Spørsmål: Hvilke materialer kan utstyret behandle?
A: Konfigurasjonen kan evalueres for papir, film, folie, etikettmateriale og fleksible emballasjebaner i henhold til materialegenskaper, banedimensjoner og viklingskrav.
Spørsmål: Hvor mange viklingsposisjoner brukes?
A: Referansekonfigurasjonen bruker 2 viklingsposisjoner. Det endelige tårnarrangementet bekreftes i henhold til den nødvendige rulle-endringssekvensen og maskinkonfigurasjonen.
Spørsmål: Hvilken informasjon er nødvendig for valg av utstyr?
A: Materialtykkelse, arbeidsbredde, overordnede-rulledimensjoner, ferdige-rulledimensjoner, kjernediameter, rullevekt, linjehastighet og viklingsspenning er de viktigste tekniske inputene.
Spørsmål: Kan utstyret integreres i en eksisterende spaltelinje?
A: Integrasjon kan konstrueres rundt eksisterende bane, drivsystem, spenningskontroll, elektrisk grensesnitt og tilgjengelig installasjonsplass.
Populære tags: automatisk tårnrull-bytteutstyr, Kina automatisk tårnrull-bytteutstyrsprodusenter, fabrikk


